
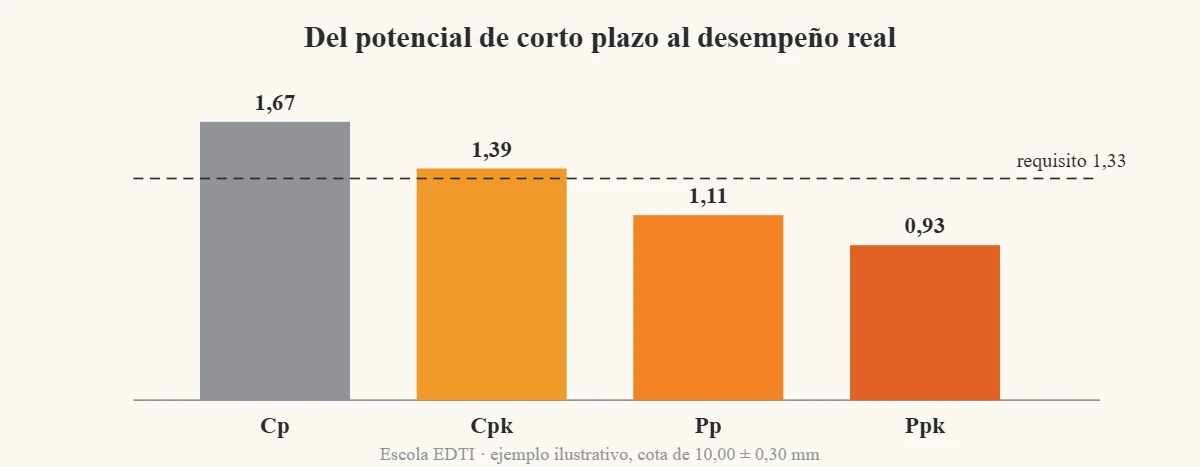
Usted es ingeniero de calidad en una planta de autopartes. El cliente pide el estudio de capacidad de una cota crítica: 10,00 ± 0,30 mm. Corre el análisis en el software y aparecen cuatro números: Cp 1,67, Cpk 1,39, Pp 1,11, Ppk 0,93. El cliente exige 1,33. ¿El proceso cumple o no cumple?
Depende de cuál número mire, y la respuesta honesta es que los cuatro juntos cuentan una historia que ninguno cuenta solo.
¿Cuál es la diferencia entre Cp, Cpk, Pp y Ppk?
Los cuatro comparan la variación del proceso con la tolerancia de la especificación. La diferencia está en qué desviación estándar usan:
- Cp y Cpk usan la desviación estándar dentro de los subgrupos (corto plazo), que refleja la variación natural del proceso cuando nada cambia entre muestras. Se estima, por ejemplo, con el rango promedio dividido entre d2.
- Pp y Ppk usan la desviación estándar total (largo plazo), calculada con todos los datos juntos, que incluye además los cambios entre subgrupos: turnos, lotes, ajustes, desgaste.
Cp y Pp miden solo la amplitud (potencial); Cpk y Ppk también consideran qué tan centrado está el proceso.
Fórmulas
| Índice | Fórmula | σ usada |
|---|---|---|
| Cp | (LSE − LIE) ÷ 6σ | dentro (corto plazo) |
| Cpk | mín(LSE − μ ; μ − LIE) ÷ 3σ | dentro (corto plazo) |
| Pp | (LSE − LIE) ÷ 6s | total (largo plazo) |
| Ppk | mín(LSE − μ ; μ − LIE) ÷ 3s | total (largo plazo) |
En el ejemplo: tolerancia de 9,70 a 10,30, promedio 10,05, σ dentro = 0,06 mm, s total = 0,09 mm. Cp = 0,60 ÷ 0,36 = 1,67. Cpk = 0,25 ÷ 0,18 = 1,39. Pp = 0,60 ÷ 0,54 = 1,11. Ppk = 0,25 ÷ 0,27 = 0,93.
Lo que la distancia entre los índices le dice
De Cp a Cpk (1,67 → 1,39): el proceso no está centrado. El promedio está 0,05 mm arriba del nominal. Centrarlo es, con frecuencia, un ajuste sencillo.
De Cpk a Ppk (1,39 → 0,93): hay variación entre subgrupos que no aparece dentro de ellos. Cambios de turno, de lote de materia prima, desgaste de herramienta, ajustes. Esta es la distancia más importante, porque dice que el proceso, tal como opera de verdad, no está estable.
Antes de cualquier índice, la gráfica de control de los subgrupos tiene que estar estable. Si no lo está, Cp y Cpk describen un proceso que no existe en la práctica, y Ppk describe el desempeño pasado pero no permite predecir el futuro.
¿Cuál reportar al cliente?
Los dos pares, con la gráfica de control. Muchos manuales de clientes automotrices piden Ppk para estudios iniciales y Cpk para procesos ya en producción y estables; en cualquier caso, reportar solo Cpk cuando Ppk está muy abajo esconde el problema principal. En el ejemplo, la respuesta correcta al cliente no es «Cpk 1,39, cumple», sino «el potencial cumple, el desempeño real no, por variación entre turnos; este es el plan para eliminarla». Leer la distancia entre los cuatro números, y no cada uno por separado, es lo que convierte el estudio de capacidad en una decisión. Ese razonamiento se practica en la capacitación gratuita White Belt de la Escuela EDTI; las causas de la variación se explican en causas comunes y especiales.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
En esta revisión, el foco fue la distancia entre los índices de corto y largo plazo.
Para aprender a leer capacidad y estabilidad juntas, comience por la capacitación gratuita White Belt de la Escuela EDTI, en español.
Preguntas frecuentes sobre Pp, Ppk, Cp y Cpk
¿Qué es mejor, Cpk o Ppk?
Ninguno es «mejor»: miden cosas distintas. Cpk muestra el potencial con la variación de corto plazo; Ppk, el desempeño real con toda la variación.
¿Por qué Ppk es menor que Cpk?
Porque la desviación estándar total incluye la variación entre subgrupos (turnos, lotes, ajustes), que la de corto plazo no capta.
¿Cuál es el valor mínimo aceptable de Cpk?
Es común exigir 1,33 para procesos en producción y valores más altos para características críticas, según el cliente o el sector.
¿Se puede calcular Cpk si el proceso no está estable?
Se puede calcular, pero no describe el proceso real. Primero hay que estabilizarlo con gráfica de control.
¿Qué estudiar después de Pp y Ppk?
Gráficas de control, causas comunes y especiales y análisis del sistema de medición. Son la base de la capacitación gratuita White Belt de la Escuela EDTI.