
El OEE de clase mundial es la referencia de 85% de eficiencia general del equipo, que resulta de combinar 90% de disponibilidad, 95% de desempeño y 99.9% de calidad. Se usa como meta en muchas plantas, pero es un promedio de referencia, no una meta universal: su valor depende de cómo se define cada pérdida y del tipo de proceso.
Plantee el problema como ingeniero. Usted es gerente de planta de una galletera en el Bajío y quiere que la línea 3 llegue a clase mundial. El diseño más simple es este: calcular el OEE de cada mes, compararlo con 85% y pedirle al supervisor de línea que cierre la diferencia. Es barato, es claro y cabe en una diapositiva. ¿Por qué falla? (Caso ilustrativo.)
¿Qué es el OEE de clase mundial?
Es el nivel de OEE (Overall Equipment Effectiveness) que suele presentarse como referencia de excelencia: 85%. La cifra se atribuye al trabajo de Seiichi Nakajima sobre el mantenimiento productivo total (TPM) en los años ochenta, y se descompone así: 90% de disponibilidad × 95% de desempeño × 99.9% de calidad = 85.4%.
Recordemos las tres partes. La disponibilidad es la proporción del tiempo planeado en que el equipo realmente operó: descuenta paros por fallas, cambios de formato y esperas. El desempeño compara la velocidad real con la velocidad ideal: descuenta microparos y marcha lenta. La calidad es la proporción de piezas buenas a la primera: descuenta desperdicio y retrabajo. El OEE es el producto de las tres, y responde a una pregunta: de todo el tiempo que la línea debía producir, ¿qué parte se convirtió en producto bueno a la velocidad ideal?
Por qué falla el diseño más simple
El diseño falla por tres razones, y las tres se vieron en la línea 3.
Primera: el denominador se puede mover. El OEE depende de qué cuenta como tiempo planeado y de cuál es el ciclo ideal. Si las limpiezas de horno se reclasifican como «paro planeado», salen del cálculo de disponibilidad y el OEE sube sin que la línea produzca una galleta más. Si el ciclo ideal se fija con holgura, el desempeño parece alto. Ninguno de los dos cambios es trampa a propósito; los dos son decisiones de definición que nadie revisa.
Segunda: 85% no significa lo mismo en todos los procesos. Una línea continua de un solo producto y una línea con doce cambios de formato por semana no tienen las mismas pérdidas inevitables. La referencia de Nakajima nació en el contexto de TPM en manufactura discreta; usarla como meta idéntica para cualquier equipo ignora el diseño del proceso.
Tercera: un número al mes no dice nada sobre la causa. Comparar el OEE de octubre con el de septiembre mezcla variación normal con cambios reales. Sin una serie en el tiempo, no hay forma de saber si la línea mejoró o si el mes fue bueno.
Lo que pasó en la línea 3
El gerente fijó la meta de 85% en una reunión de resultados. La línea reportaba 82%. En la semana 9, el OEE subió a 87%. El supervisor de línea había hecho lo que el diseño pedía: revisó las definiciones y reclasificó las limpiezas programadas del horno como paros planeados, algo defendible en papel. El gerente felicitó al equipo.
Las cajas buenas por turno no se movieron. La gráfica lo muestra con claridad.
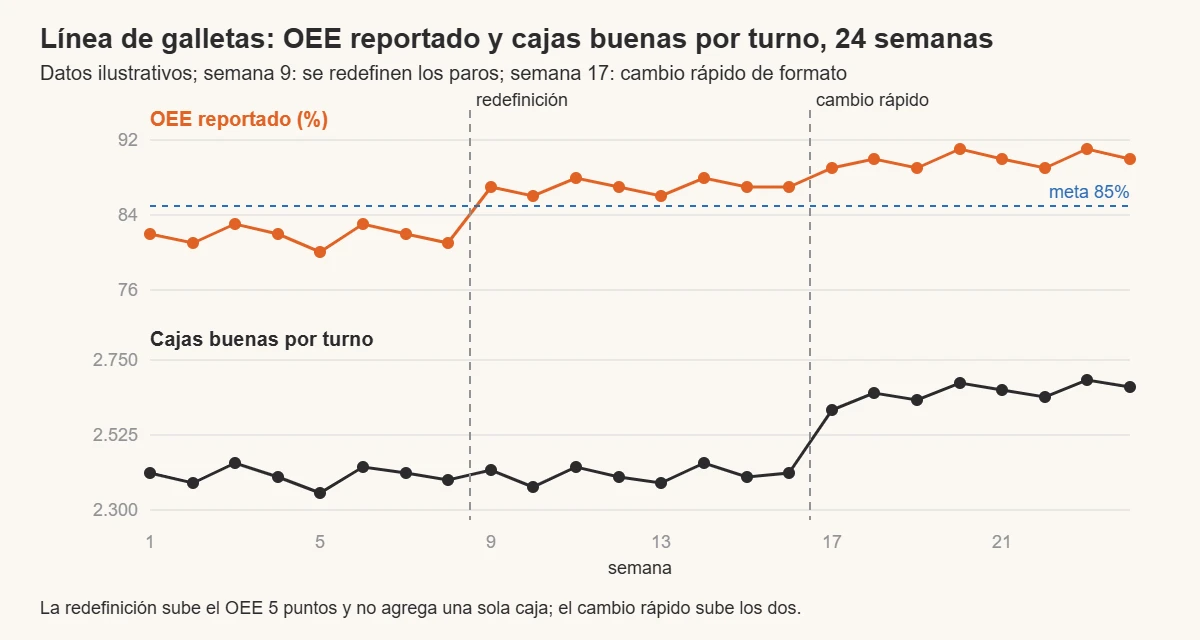
La meta se cumplió en la semana 9 y el cliente no recibió una caja más. Lo que cambió fue la forma de medir. En la semana 17, el equipo atacó la pérdida más grande que la propia descomposición del OEE señalaba: los cambios de formato entre tipos de galleta, que tardaban 55 minutos. Con un trabajo de cambio rápido (SMED), el cambio bajó a 20 minutos. Ahora sí subieron las dos curvas: el OEE pasó de cerca de 87% a cerca de 90%, y las cajas buenas, de unas 2.400 a unas 2.650 por turno.
Este patrón no es exclusivo de una galletera. Los proveedores de sistemas de medición de OEE reportan que la mayoría de las plantas opera entre 40% y 60% cuando el OEE se mide de forma automática y con definiciones estrictas (TEEPTRAK, benchmark 2026, cifra comercial que conviene tomar con reserva). La distancia entre ese rango y los 80% que muchas plantas reportan en sus juntas mensuales suele explicarse por las definiciones, no por la operación.
Cómo usar la referencia de clase mundial sin engañarse
La referencia de 85% sirve si se usa con tres cuidados. Primero, congelar las definiciones: qué es tiempo planeado, qué es ciclo ideal, qué cuenta como pieza buena, y no cambiarlas sin registrar el cambio en la gráfica. Segundo, mirar las tres partes por separado y en serie semanal, para saber qué pérdida domina. Tercero, acompañar el OEE con un indicador de resultado que no se pueda redefinir, como piezas buenas por turno o pedidos entregados a tiempo.
Distinguir una variación normal de un cambio real en esa serie es la lógica de las causas comunes y especiales. Y atacar la pérdida dominante con método, en lugar de pedir «más OEE», es el trabajo de las fases Medir y Analizar del DMAIC, que se enseña en el diplomado Green Belt. Cuando la pérdida principal son fallas de equipo, el mantenimiento autónomo es el camino natural.
OEE y takt time responden preguntas distintas
Es común confundir el OEE con el takt time. El takt time dice a qué ritmo debe producir la línea para atender la demanda del cliente. El OEE dice qué tan bien el equipo aprovecha el tiempo que tenía para producir. Una línea puede tener OEE de 90% y aun así no cumplir el takt, si su velocidad ideal es baja; y puede tener OEE de 70% y cumplir el takt con holgura, si está sobredimensionada. Por eso la meta de OEE debería derivar de la demanda, no de una cifra de referencia: la pregunta útil es «¿cuánto OEE necesito para cumplir el takt con margen?», no «¿cuánto me falta para 85%?».
Qué descuenta cada componente del 85% y cómo se distorsiona
| Componente | Referencia de clase mundial | Pérdidas que descuenta | Cómo se manipula sin querer |
|---|---|---|---|
| Disponibilidad | 90% | Fallas, cambios de formato, esperas | Reclasificar paros como planeados |
| Desempeño | 95% | Microparos, velocidad reducida | Fijar un ciclo ideal holgado |
| Calidad | 99.9% | Desperdicio, retrabajo | Contar piezas retrabajadas como buenas |
| OEE | 85% (0.90 × 0.95 × 0.999) | Todas las anteriores | Cualquiera de las anteriores |
El OEE de clase mundial es una referencia para leer pérdidas, no una meta para perseguir. En la línea 3, la meta se alcanzó dos veces: una en la hoja de cálculo, en la semana 9, y otra en el piso, en la semana 17. Solo la segunda se notó en el almacén de producto terminado.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
Para aprender a leer indicadores como el OEE en el tiempo y separar cambios reales de ruido, empiece por el White Belt gratuito de la Escuela EDTI, con más de 50.000 certificados y acreditación CSSC.
Preguntas frecuentes sobre el OEE de clase mundial
¿Cuál es un buen OEE?
Depende del proceso y de las definiciones. Como orientación, 85% se considera clase mundial en manufactura discreta. Más útil que compararse con esa cifra es conocer la tendencia propia y la pérdida que domina.
¿Quién definió el OEE de clase mundial de 85%?
La referencia se atribuye a Seiichi Nakajima, en su trabajo sobre mantenimiento productivo total (TPM) en los años ochenta, con la combinación 90% × 95% × 99.9%.
¿Se puede tener un OEE mayor a 85%?
Sí, sobre todo en procesos continuos con pocos cambios de formato. Un OEE muy alto también puede indicar definiciones laxas; conviene revisar qué se excluye del tiempo planeado.
¿Cuál es la diferencia entre OEE y TEEP?
El OEE se calcula sobre el tiempo planeado de producción. El TEEP se calcula sobre el tiempo calendario total, e incluye los turnos que no se programaron.
¿Cuál es la diferencia entre saber OEE y saber mejorar procesos?
Saber OEE es saber calcular y leer las pérdidas. Saber mejorar procesos es saber atacar la pérdida dominante con método y comprobar el resultado en el tiempo. En la Escuela EDTI, esa segunda capacidad se desarrolla desde el White Belt hasta el diplomado Green Belt.