
Usted es supervisor de línea en una planta que ensambla sembradoras. Son las 6:40 y la celda de soldadura robotizada del chasis está detenida otra vez. El técnico de mantenimiento llega, revisa y encuentra lo de siempre: la antorcha con salpicadura acumulada, un cable de tierra flojo, una manguera de refrigerante con una fuga pequeña que lleva semanas goteando debajo de la mesa.
Usted sabe que el operador del turno pasó ocho horas a un metro de esa fuga. También sabe que nadie le pidió verla. Su trabajo era soldar; el de mantenimiento, reparar. Entre las dos tareas quedó un hueco, y por ese hueco la celda pierde, en promedio, seis paros por semana.
Ese hueco es exactamente lo que el mantenimiento autónomo intenta cerrar.
¿Qué es el mantenimiento autónomo?
El mantenimiento autónomo (jishu hozen, en japonés) es el pilar del TPM en el que el operador asume el cuidado básico de su equipo: limpiar, inspeccionar, lubricar, apretar y detectar anomalías antes de que se conviertan en fallas. Se implementa en siete pasos y su objetivo es evitar el deterioro, no sustituir al área de mantenimiento.
La definición se entiende mejor por lo que no es. No es pasarle al operador el trabajo del técnico: el operador no cambia un servomotor ni reprograma el robot. Tampoco es una jornada de limpieza, porque limpiar sin mirar solo deja la máquina brillante y con los mismos problemas. Y no es un programa de mantenimiento con otro nombre: el mantenimiento planificado sigue existiendo, y depende del autónomo para concentrarse en lo que exige especialista.
| Mantenimiento autónomo | Mantenimiento planificado | |
|---|---|---|
| Quién lo hace | Operador del equipo | Técnicos de mantenimiento |
| Qué hace | Limpieza con inspección, lubricación, apriete, detección y registro de anomalías | Preventivo, predictivo, correctivo complejo, mejoras de diseño |
| Frecuencia | Cada turno o cada día, en minutos | Según calendario, horas de operación o condición |
| Objetivo | Evitar el deterioro forzado y detectar señales tempranas | Restaurar y prolongar la vida del equipo |
| Herramienta típica | Estándar de limpieza, lubricación e inspección (LLI) y tarjeta de anomalía | Orden de trabajo, plan de mantenimiento, análisis de falla |
Los 7 pasos del mantenimiento autónomo
El Japan Institute of Plant Maintenance (JIPM), que difundió el TPM a partir de la experiencia de Nippondenso, organiza el mantenimiento autónomo en siete pasos. Los tres primeros restauran las condiciones básicas del equipo; los dos siguientes forman al operador para inspeccionar; los dos últimos lo vuelven parte de la gestión diaria.
- Limpieza e inspección inicial. Limpiar a fondo para encontrar lo que la suciedad esconde: fugas, fisuras, piezas flojas, ruidos. Cada hallazgo se registra en una tarjeta.
- Eliminar fuentes de suciedad y lugares de difícil acceso. Atacar de dónde viene la suciedad y rediseñar lo que hace lenta la limpieza o la inspección.
- Estándares provisionales de limpieza, lubricación e inspección. Qué se revisa, con qué frecuencia, en cuánto tiempo y con qué criterio.
- Inspección general. Capacitación por sistemas del equipo (neumático, hidráulico, eléctrico, lubricación) para que el operador sepa qué está mirando.
- Inspección autónoma. El operador ejecuta la inspección completa y ajusta los estándares con lo aprendido.
- Estandarización. El cuidado del equipo se integra con el resto del trabajo del puesto: materiales, herramientas, registros.
- Gestión autónoma. El equipo de operación analiza sus propios datos y propone mejoras con autonomía.
La secuencia importa. Una planta que salta al paso 3 y escribe estándares sobre un equipo sucio y con fugas está documentando el deterioro, no evitándolo.
Lo que la celda de soldadura mostró en los tres primeros pasos
El caso de este artículo es ilustrativo. Volvamos a la celda del chasis: seis fallas con paro por semana en las cuatro semanas de línea base. Antes de culpar al operador o al robot, conviene mirar la población. En los 38 equipos de la planta, el registro del año anterior mostraba 212 fallas con paro. Al releerlas una por una, 118 (56%) tenían una señal previa que alguien a un metro habría podido ver: fuga, ruido, temperatura, tornillo flojo, suciedad acumulada.
Con ese dato, la celda dejó de ser un caso de mala suerte. Era un ejemplo de un patrón de toda la planta: el deterioro avisaba y nadie tenía la tarea de escuchar.
Paso 1, semanas 5 a 9. Operador, técnico y supervisor limpiaron la celda a fondo con un método derivado de las 5S: limpiar para inspeccionar. Levantaron 145 tarjetas de anomalía en cinco semanas, 41 solo en la primera. Mantenimiento, con su carga normal, cerró 64. Las tarjetas pendientes llegaron a 81.
Ese es el punto donde muchos programas mueren. Las tarjetas están escritas, colgadas en el tablero, y nada se repara. El operador concluye que señalar no sirve, y la siguiente limpieza ya no encuentra nada porque nadie busca. Llenar tarjetas no es lo mismo que resolver anomalías.
Paso 2, semanas 10 a 14. La planta hizo dos cambios. Reservó dos horas por semana de la celda para cierre de tarjetas con el técnico, y definió qué anomalías simples (apriete, limpieza de boquilla, cambio de manguera de baja presión) cierra el propio operador. En paralelo, atacó la fuente principal de suciedad: la salpicadura de soldadura, con un ajuste de parámetros y una protección en la base de la mesa. Las tarjetas cerradas subieron a 26 en la semana 10 y el pendiente empezó a bajar.
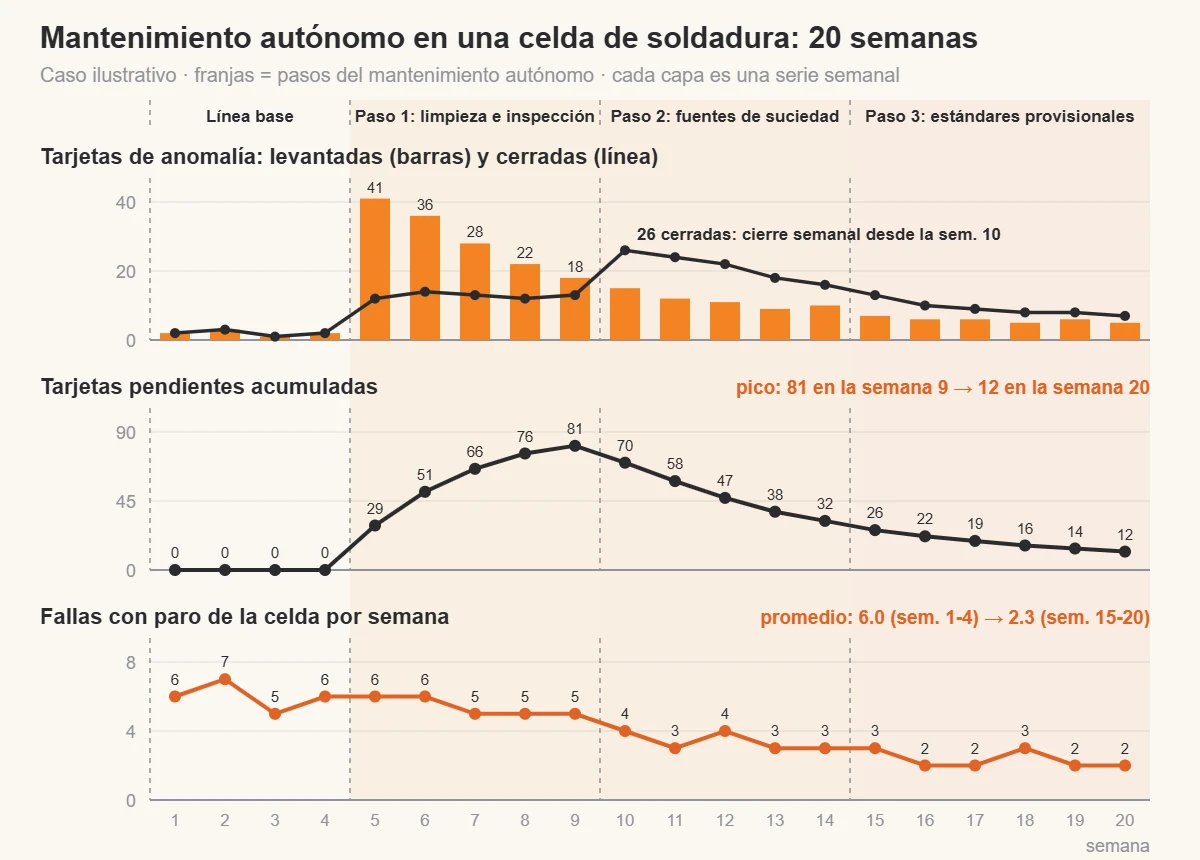
Paso 3, semanas 15 a 20. Con la celda limpia y las fuentes de suciedad controladas, el equipo escribió el estándar provisional de limpieza, lubricación e inspección: 12 puntos, 9 minutos al inicio del turno, con marcas de gestión visual en manómetros y niveles para que el criterio se lea sin interpretar. El estándar se probó en ciclos PDSA cortos: si un punto no encontraba nada en tres semanas, se cambiaba la frecuencia; si una falla aparecía sin señal en el estándar, se agregaba un punto. Así el estándar se volvió parte del trabajo estandarizado del puesto, no un formato aparte.
En las últimas seis semanas, las fallas con paro promediaron 2.3 por semana, contra 6.0 de la línea base. El pendiente de tarjetas terminó en 12.
La salvedad es doble. Primero, 20 semanas con cuatro de línea base no bastan para separar el efecto del programa de la variación común del proceso; la serie tiene que seguir y leerse en una gráfica de control para conteos. Segundo, la demanda de sembradoras es estacional, y una celda con menos carga falla menos. Comparar con las horas de operación de cada semana es obligatorio antes de atribuir la caída al mantenimiento autónomo.
Hubo un efecto de sistema. Con menos paros, la celda dejó de ser el cuello de botella del chasis, y las anomalías que el operador ya no puede resolver ahora llegan por el sistema andon con información más precisa: qué punto del estándar falló y desde cuándo.
El rol del operador: limpiar es inspeccionar
La frase que resume el pilar es esa: limpiar es inspeccionar. El operador que pasa el trapo por un cilindro neumático con atención ve la fuga, siente la vibración y nota el tornillo que no estaba ahí la semana pasada. El mismo trapo, pasado sin método, solo saca polvo.
En la práctica, el rol del operador tiene cuatro partes:
- Mantener las condiciones básicas: limpieza, lubricación y apriete según el estándar.
- Detectar y registrar anomalías: con tarjeta, foto o registro digital, con ubicación y fecha.
- Corregir lo que el estándar le permite: anomalías simples, definidas con anticipación junto con mantenimiento.
- Proponer mejoras: sobre todo para acceso, limpieza y visibilidad, que son las que más conoce.
Para que esto funcione, el operador necesita tiempo dentro del turno, capacitación por sistema del equipo y una respuesta visible de mantenimiento. Sin esas tres condiciones, pedirle «cuidar la máquina» es solo una frase en el mural. Y el tiempo de limpieza puede reducirse con las mismas técnicas que acortan los cambios de modelo, como SMED: separar lo que se hace con el equipo detenido de lo que se puede preparar antes.
Indicadores del mantenimiento autónomo
El caso de la celda muestra por qué un solo número no basta. En el paso 1 las tarjetas se dispararon y las fallas casi no se movieron: un gerente que mirara solo las fallas habría cancelado el programa en la semana 8. Conviene seguir tres tipos de indicadores, siempre en series semanales:
- De resultado: fallas con paro, tiempo entre fallas (MTBF) y, si la planta lo mide, OEE del equipo.
- De proceso: tarjetas levantadas, cerradas y pendientes; proporción de inspecciones del estándar LLI realizadas en el turno; tiempo de cierre de tarjeta.
- De equilibrio: minutos de producción dedicados al cuidado del equipo y defectos de calidad de la pieza, para comprobar que el programa no compra disponibilidad a costa de otra cosa.
El indicador de proceso más revelador es el pendiente de tarjetas. Si sube semana a semana, el programa está generando documentación más rápido de lo que la planta puede convertir en reparaciones, y el entusiasmo del operador tiene fecha de vencimiento.
El deterioro no es normal: es una decisión que nadie tomó
El mantenimiento autónomo no hace al operador responsable de la máquina; hace a la planta responsable de no aceptar el deterioro como normal.
La celda del chasis no fallaba seis veces por semana porque el robot fuera malo ni porque el operador fuera descuidado. Fallaba porque el sistema no le daba a nadie la tarea, el tiempo ni el criterio para ver lo que estaba a la vista. Los siete pasos son la forma ordenada de cambiar eso: primero se restaura la condición básica, después se enseña a ver, y solo al final se escribe la regla. La planta que invierte ese orden obtiene estándares impecables y máquinas que siguen fallando.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
En esta revisión, el foco fue la diferencia entre registrar anomalías y resolverlas, y la lectura de las fallas en el tiempo antes de atribuir el resultado al programa.
Leer un programa por sus series y no por su lanzamiento, y probar estándares con ciclos PDSA, es la base del White Belt gratuito de la Escuela EDTI.
Preguntas frecuentes sobre el mantenimiento autónomo
¿Qué significa jishu hozen?
Es el término japonés para mantenimiento autónomo: el cuidado básico del equipo hecho por el propio operador. Es uno de los pilares del TPM (mantenimiento productivo total).
¿Cuál es la diferencia entre mantenimiento autónomo y mantenimiento preventivo?
El preventivo lo planea y ejecuta el área de mantenimiento según calendario u horas de operación. El autónomo lo hace el operador todos los días y se concentra en evitar el deterioro y detectar señales tempranas. Se complementan.
¿Cuánto tiempo toma implementar los 7 pasos?
Depende del equipo y del punto de partida. Los tres primeros pasos en un equipo piloto suelen llevar meses, no semanas; los pasos 4 a 7 se miden en años. Avanzar de paso solo cuando el anterior se sostiene es más rápido que reiniciar.
¿Qué es una tarjeta de anomalía?
Es el registro de un problema encontrado en el equipo: qué es, dónde está, quién lo encontró y quién lo resuelve. Se cuelga en el punto del equipo o se registra en un sistema, y se retira solo cuando la anomalía se corrige.
¿El mantenimiento autónomo reduce personal de mantenimiento?
No es su propósito. Libera a los técnicos de tareas básicas para que se dediquen a preventivo, predictivo y análisis de fallas, que suelen quedar atrasados en plantas con muchos correctivos.
¿Cuál es el error más común al implementar mantenimiento autónomo?
Medir el avance por tarjetas levantadas y no por tarjetas cerradas. Las tarjetas sin respuesta enseñan al operador que señalar no sirve, y el programa se apaga en pocas semanas. El segundo error es escribir estándares antes de restaurar el equipo.