
La planta tiene más material que nunca entre máquinas. Produce lo mismo que hace un año. Y entrega más tarde.
Las tres frases parecen contradecirse, pero describen una de las situaciones más comunes en manufactura. Un gerente de planta ve tarimas llenas junto a cada estación y concluye que la línea está «cargada», lista para responder a cualquier pedido. El cliente, mientras tanto, espera tres semanas por una pieza que tarda veinte minutos en fabricarse. La explicación tiene nombre: inventario en proceso.
¿Qué es el inventario en proceso (WIP)?
El inventario en proceso, o WIP (work in process), es todo el material que ya entró a producción y todavía no se convirtió en producto terminado: piezas en espera entre estaciones, lotes en una máquina, partes en inspección o en retrabajo. En contabilidad aparece como «producción en proceso»; en la planta, como las tarimas y los contenedores que se acumulan a lo largo de la línea.
Cómo se calcula: la Ley de Little
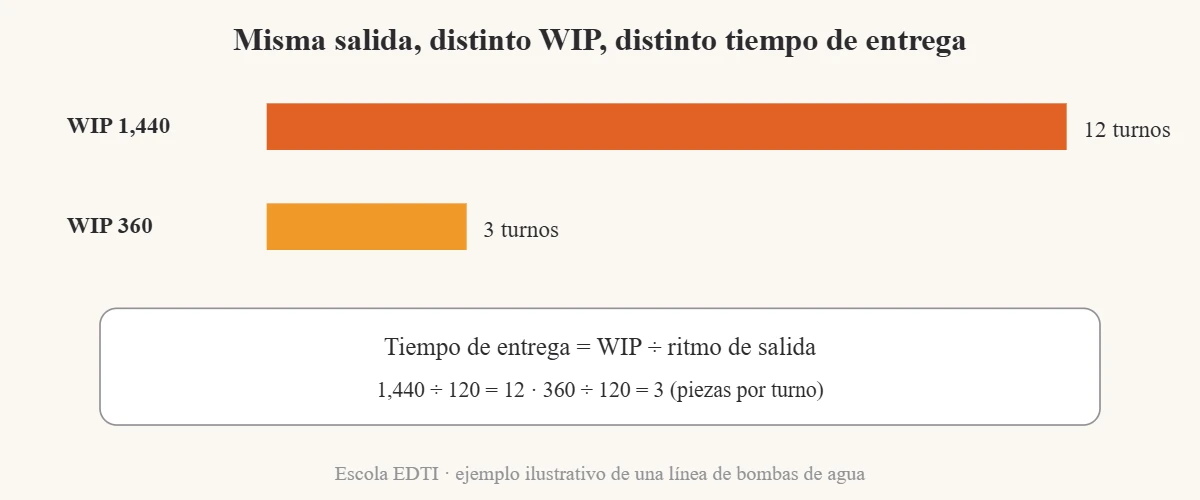
La relación entre el WIP, el tiempo de entrega y la producción se resume en una fórmula conocida como Ley de Little:
Tiempo de entrega = WIP ÷ ritmo de salida
Un ejemplo ilustrativo: una línea de ensamble de bombas de agua produce 120 piezas por turno. Entre la primera estación y el empaque hay, contadas una por una, 1,440 piezas en proceso. El tiempo de entrega interno es 1,440 ÷ 120 = 12 turnos, es decir, cuatro días con tres turnos. La suma de los tiempos de operación de una bomba, en cambio, es de 26 minutos. Del tiempo que una pieza pasa en la planta, más del 99% es espera.
Para medir el WIP en la práctica, basta contar el material entre el inicio y el fin del proceso en un momento dado, por varias semanas y siempre a la misma hora, y anotar la producción del mismo período. Con esos dos datos, la Ley de Little da el tiempo de entrega sin necesidad de seguir una pieza por toda la planta.
Por qué el WIP alto alarga la entrega y esconde problemas
La fórmula muestra la consecuencia más directa: con la misma salida, cada pieza adicional en proceso agrega tiempo de espera. Pero el WIP también tiene efectos menos visibles.
Esconde defectos. Si una estación produce piezas con una dimensión fuera de tolerancia y hay 300 piezas esperando antes de la siguiente operación, el defecto se descubre varios turnos después, cuando ya hay cientos de piezas afectadas.
Esconde el cuello de botella. Con tarimas llenas en todas partes, todas las estaciones parecen ocupadas. El lugar donde el material se acumula de forma permanente es el cuello de botella, pero solo se ve cuando se mide el WIP por estación.
Ocupa espacio y dinero. El material en proceso ya consumió materia prima y horas de trabajo y todavía no se puede facturar.
Cómo reducir el inventario en proceso
Reducir el WIP no es pedir a la gente que trabaje más rápido. Es cambiar las reglas que lo producen: lotes más pequeños, cambios de modelo más cortos (SMED), un límite de material entre estaciones con un sistema jalar como el kanban, y una línea balanceada para que ninguna estación produzca más de lo que la siguiente puede consumir. La forma más directa de llevar esto al piso es el flujo continuo: una pieza a la vez, sin tarimas entre estaciones.
Cada cambio se prueba en una parte de la línea antes de extenderse, con el ciclo Plan-Do-Study-Act (PDSA): se anota la predicción («si el lote baja de 60 a 20, el WIP de esta celda baja a la mitad en dos semanas»), se prueba, se compara con lo que pasó y se decide.
Antes de cambiar algo, tres preguntas para su planta. ¿Sabe cuántas piezas hay hoy entre la primera y la última estación? ¿Sabe cuánto tiempo pasa una pieza en espera frente a cuánto tiempo está siendo procesada? ¿Sabe en qué estación se acumula el material todos los días? Si alguna respuesta es «no», el primer paso no es una herramienta nueva: es contar el WIP una vez por turno durante dos semanas y ponerlo en una gráfica.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
En esta revisión, el foco fue la relación entre WIP, tiempo de entrega y ritmo de salida.
Medir el WIP y entender por qué crece es el tipo de razonamiento que se practica en la capacitación White Belt de la Escuela EDTI, gratuita y en español, antes de cualquier herramienta.
Preguntas frecuentes sobre el inventario en proceso
¿Qué significa WIP?
Work in process, o inventario en proceso: el material que ya entró a producción y aún no es producto terminado.
¿Cuál es la fórmula de la Ley de Little?
Tiempo de entrega = WIP ÷ ritmo de salida. También se escribe WIP = ritmo de salida × tiempo de entrega.
¿Qué diferencia hay entre WIP y producto terminado?
El producto terminado ya pasó por todas las operaciones y puede enviarse al cliente; el WIP todavía está en alguna etapa de la producción.
¿El WIP es siempre malo?
No. Un poco de inventario frente al cuello de botella protege la producción. El problema es el WIP que no tiene límite y crece sin que nadie lo decida.
¿Qué estudiar después del inventario en proceso?
Flujo continuo, kanban y balanceo de línea, y la lectura de datos en el tiempo con gráficas de control. Son la base de la capacitación White Belt de la Escuela EDTI.