
Entre la mesa de deshuese y la empacadora al vacío hay 600 piezas de lomo esperando en cajas. La empacadora procesa 20 piezas por minuto y no se detiene. ¿Cuánto tiempo pasa una pieza recién cortada antes de entrar al empaque?
Responda antes de continuar.
La respuesta más frecuente en el piso es «unos segundos»: la banda es corta y la empacadora es rápida. La respuesta correcta es 30 minutos. No depende de la velocidad de ninguna máquina, sino de cuántas piezas hay delante: 600 piezas divididas entre 20 por minuto. Cada pieza nueva se forma al final de la fila y espera a que salgan las 600 que llegaron antes.
En una planta procesadora de carne, esos 30 minutos son producto fuera de la cámara, cajas que ocupan pasillo y un corte mal hecho que nadie ve hasta que ya hay otras 600 piezas cortadas igual. El flujo continuo ataca exactamente esa fila.
¿Qué es el flujo continuo?
El flujo continuo (en inglés, one-piece flow) es la forma de producir en la que cada pieza pasa al paso siguiente en cuanto termina el anterior, sin esperar a completar un lote. Su función es eliminar la espera entre pasos: el producto avanza al ritmo de la demanda y casi nunca está detenido.
Para qué sirve: convertir el inventario en proceso en tiempo visible
La mejor manera de entender el flujo continuo es por lo que hace en el proceso, no por cómo se ve la línea. Hace tres cosas.
Acorta el tiempo de tránsito. Si hay menos piezas entre dos pasos, cada pieza espera menos. Es la cuenta del problema de arriba.
Adelanta la detección de defectos. Con un lote de 40 piezas por caja, un error de corte se descubre cuando la caja llega al empaque, 40 piezas después. Con flujo pieza a pieza, el empacador ve la primera pieza mal cortada y avisa en segundos.
Expone los problemas que el inventario esconde. Las cajas acumuladas amortiguan paros, faltas y desbalances. Cuando se quitan, cualquier paro de la sierra detiene la línea completa. Eso parece una desventaja y es la razón de fondo: el problema queda a la vista y alguien tiene que resolverlo.
Lo que el flujo continuo no hace es acelerar las máquinas. La empacadora sigue procesando 20 piezas por minuto. Lo que cambia es cuánto tiempo pasa el producto parado.
La Ley de Little: la cuenta que conecta WIP, salida y tiempo
La relación que usamos en la apertura tiene nombre. La Ley de Little, demostrada por John D. C. Little en 1961, dice que en un proceso estable:
tiempo de tránsito = inventario en proceso (WIP) ÷ salida por unidad de tiempo
La fórmula vale para cualquier sistema estable, sin importar el orden de atención, el tipo de producto o la variación de los tiempos de cada paso. Por eso es útil para una primera predicción: si la salida no cambia y el WIP baja a la sexta parte, el tiempo de tránsito tiene que bajar a la sexta parte.
Dos cuidados. La ley trabaja con promedios de un periodo estable, no con un turno aislado. Y la salida que importa es la del cuello de botella, no la de la máquina más rápida de la línea.
Las condiciones para que el flujo continuo funcione
Quitar las cajas de un día para otro, sin estas condiciones, produce paros, no flujo:
| Condición | Señal de que falta |
|---|---|
| Pasos con tiempos de ciclo parecidos y cercanos al takt | Un puesto siempre espera y otro siempre acumula |
| Equipos confiables | Microparos que antes absorbía la caja ahora detienen todo |
| Cambios de producto cortos | La línea vuelve a lotes grandes para «aprovechar» el cambio |
| Pasos físicamente cercanos | La pieza viaja metros y se junta en carritos para ahorrar viajes |
| Respuesta rápida al paro | Cuando algo falla, nadie llega antes de que se forme fila |
Cómo se implementa: el caso de la línea de lomo
El caso de este artículo es ilustrativo y sigue una línea de lomo de cerdo en una planta procesadora con nueve líneas de corte. El supervisor de línea tenía una queja concreta: el producto llegaba al empaque más caliente de lo que pedía el plan de inocuidad, y la respuesta habitual era pedir más velocidad a la empacadora.
El equipo empezó por medir, no por cambiar. Durante ocho semanas registró, en cuatro horarios por turno, cuántas piezas había entre el deshuese y el empaque, y cuántas piezas salían empacadas por minuto. El promedio fue de 626 piezas en proceso y 20.9 piezas por minuto. Por la Ley de Little, cerca de 30 minutos de tránsito. Una muestra con piezas marcadas confirmó el orden de magnitud.
Ese número de una línea pesa más cuando se pone junto al de la planta. Con la misma cuenta aplicada a las nueve líneas, el tránsito estimado iba de 9 a 34 minutos, y seis de las nueve pasaban de 20. El problema no era la empacadora de lomo: era la forma de mover producto en casi toda la planta.
| Línea | WIP (piezas) | Salida (pzas/min) | Tránsito (min) |
|---|---|---|---|
| Lomo | 626 | 20.9 | 30 |
| Pierna | 410 | 12.0 | 34 |
| Costilla | 180 | 20.0 | 9 |
| Nueve líneas (rango) | 180 a 640 | 12 a 24 | 9 a 34 |
El mapa de flujo de valor de la línea mostró dónde estaba la fila: la sierra cortaba en cajas de 40 piezas y un montacargas las llevaba al empaque, a 25 metros. El tiempo de proceso de una pieza sumaba menos de dos minutos; el resto era espera, el desperdicio de inventario en su forma más visible.
La propuesta fue una celda: mesa de deshuese, recorte y empacadora en forma de U, unidas por una banda pieza a pieza. Antes de mover un solo equipo, el equipo hizo tres cosas. Calculó el takt time con la demanda del cliente de lomo. Hizo el balanceo de línea, porque el recorte tardaba casi el doble que el deshuese y, sin cajas, habría frenado todo. Y revisó con mantenimiento la sierra, que tenía microparos que antes nadie notaba; la rutina de mantenimiento autónomo de los operadores entró en ese momento. La distribución siguió lo que se explica en células de manufactura.
Para que un paro no se convirtiera en fila, la celda recibió un sistema andon: el operador que se detiene jala el cordón y el líder de celda llega antes de que se acumulen piezas. Se probó primero en un turno, con un ciclo PDSA y una predicción escrita: WIP por debajo de 150 piezas, la misma salida y tránsito menor a 8 minutos.
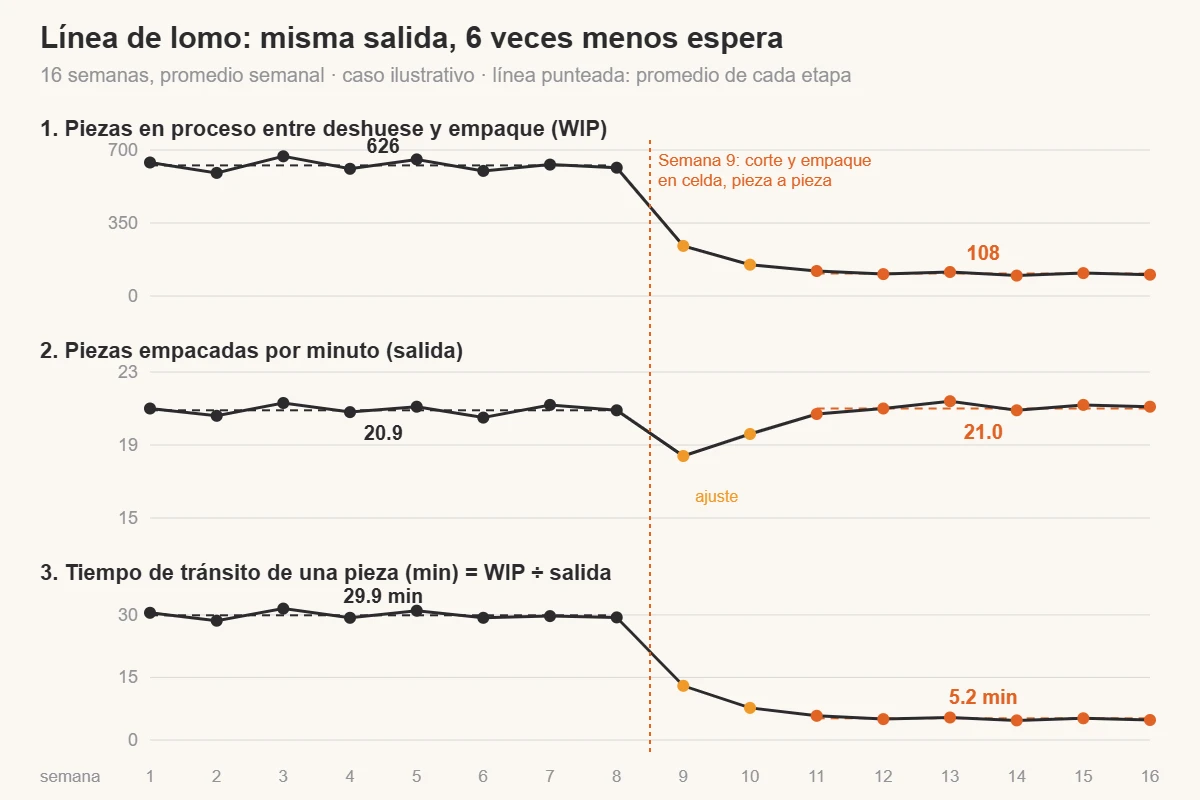
La figura muestra por qué la lectura en el tiempo importa. En la semana 9 el WIP cayó a 240 piezas, pero la salida bajó a 18.4 piezas por minuto. Quien hubiera mirado solo esa semana habría vuelto a las cajas. Era el ajuste: dos operadores aprendiendo la secuencia nueva y la sierra parando más de lo esperado. Desde la semana 11, la salida volvió a 21.0 piezas por minuto, el WIP se estabilizó en 108 piezas y el tránsito en 5.2 minutos. Antes de atribuir la diferencia a la celda, el equipo revisó la serie con criterio de variación común y especial: las ocho semanas previas no tenían tendencia, y el salto de la semana 9 coincidía con el cambio.
Ese es el punto de leer las tres capas juntas. Bajar el WIP es un cambio; solo es mejora si la salida se sostiene y el tiempo baja. Si el WIP baja y la salida también, la línea solo cambió un problema por otro.
Una salvedad: la predicción se cumplió en una línea con demanda estable y un solo producto. En las líneas de pierna, con más variedad de cortes, el tiempo de cambio entre productos todavía es largo, y el flujo continuo depende antes de un trabajo de cambio rápido.
Flujo continuo y producción por lotes: lo que parece eficiente y lo que funciona
El lote parece eficiente porque cada máquina trabaja sin interrupción y el montacargas hace menos viajes. Cada recurso, por separado, se ve ocupado. El flujo continuo parece frágil porque un paro detiene todo.
Lo que funciona depende de la pregunta. Si la pregunta es «¿cada máquina está ocupada?», el lote gana. Si la pregunta es «¿cuánto tarda el producto en llegar al cliente y cuánto tarda la planta en ver un defecto?», gana el flujo. En una planta procesadora de carne, la segunda pregunta es la que paga: frescura, temperatura y merma dependen del tiempo, no de la ocupación de la sierra.
Hay lugares donde el flujo pieza a pieza no es posible hoy: un horno de proceso por cargas, una cámara de maduración, un paso compartido entre varias líneas. Ahí la alternativa es un supermercado con límite de WIP y reposición por consumo, que mantiene la fila corta aunque no la elimine.
Lo que cuesta seguir con las cajas
En la línea de lomo, seguir con lotes costaba 25 minutos más de espera por pieza, unas 520 piezas de lomo detenidas en todo momento y un defecto de corte que tardaba una caja entera en aparecer. Multiplicado por las seis líneas que pasaban de 20 minutos de tránsito, el costo de no usar el flujo continuo no aparece como una pérdida en el reporte del mes: aparece como producto más caliente, más merma, más espacio ocupado y problemas que la planta descubre tarde. Lo que no se mide en el tiempo se paga sin factura.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
En esta revisión, el foco fue el uso de la Ley de Little como predicción antes del cambio y la lectura conjunta del WIP, la salida y el tiempo de tránsito para distinguir un cambio de una mejora.
Medir la fila antes de moverla, escribir una predicción y probarla con un ciclo PDSA es lo que separa una celda que mejora de una que solo se ve distinta; ese razonamiento es el punto de partida del White Belt gratuito de la Escuela EDTI.
Preguntas frecuentes sobre el flujo continuo
¿Qué es el one-piece flow?
Es el nombre en inglés del flujo pieza a pieza: cada unidad pasa al siguiente paso en cuanto se termina, sin juntarse en lotes. Es la forma más pura del flujo continuo.
¿Cuál es la diferencia entre flujo continuo y producción por lotes?
En la producción por lotes, cada paso procesa un grupo de piezas y lo pasa completo al siguiente. En el flujo continuo, cada pieza avanza sola. El lote aumenta el inventario en proceso y el tiempo de tránsito; el flujo los reduce.
¿Qué dice la Ley de Little?
Que en un proceso estable el tiempo promedio de tránsito es igual al inventario en proceso dividido entre la salida por unidad de tiempo. Con 600 piezas en proceso y una salida de 20 por minuto, el tránsito es de 30 minutos.
¿Flujo continuo y sistema pull son lo mismo?
No. El flujo continuo elimina la espera entre pasos conectados. El sistema pull define cuándo producir: solo cuando el cliente o el paso siguiente consume. Se complementan; donde no hay flujo continuo, el pull controla la fila con supermercados y kanban.
¿Qué significa WIP?
Work in process, o inventario en proceso: todas las unidades que ya entraron al proceso y todavía no salieron. Es la variable que el flujo continuo reduce y la que la Ley de Little convierte en tiempo.
¿El flujo continuo sirve para quien no trabaja en manufactura?
Sí. Cualquier proceso con fila tiene WIP, salida y tiempo de tránsito: solicitudes en una oficina, muestras en un laboratorio, pedidos en un almacén. La misma cuenta muestra cuánto del tiempo total es espera, y el mismo razonamiento de reducir lotes y conectar pasos se aplica sin máquinas.