
Producir menos hace que la planta entregue más. Tener menos inventario da más seguridad de surtir al cliente. Esperar la señal hace que el proceso sea más rápido.
Las tres frases parecen equivocadas, y cualquier gerente de planta con años en piso podría desmentirlas con un ejemplo. Aun así, las tres describen el mismo sistema, el que Toyota llamó producción jalada, y la contradicción desaparece cuando se entiende qué es lo que jala.
¿Qué es la producción jalada (sistema pull)?
Es una forma de programar la producción en la que cada proceso fabrica solo lo que el proceso siguiente ya consumió, a partir de una señal de reposición. En lugar de producir según un pronóstico y empujar el material hacia adelante, la demanda real jala el material desde el final de la línea hacia atrás.
Para qué sirve jalar la producción
La manera más clara de entender el sistema pull es por lo que hace. Sirve para tres cosas, y las tres responden a las frases del inicio.
Primero, limita el inventario entre procesos. Si un proceso solo produce cuando el siguiente retira, la cantidad de piezas entre los dos nunca pasa de un máximo definido. Por eso «menos inventario da más seguridad»: el inventario que queda es el correcto, en el lugar correcto, y no hay montañas de piezas que esconden defectos ni ocupan el pasillo.
Segundo, acorta el tiempo de entrega. Por la ley de Little, el tiempo que una pieza pasa en el proceso es igual al inventario en proceso dividido entre el ritmo de salida. Con menos piezas esperando, cada pieza tarda menos en atravesar la planta. Ahí está el sentido de «esperar la señal hace al proceso más rápido». La relación entre inventario y tiempo se detalla en la página sobre inventario en proceso (WIP).
Tercero, hace visibles los problemas. Cuando no hay inventario de sobra, una falla en el proceso anterior se nota en minutos, no en semanas. La planta deja de surtir con el colchón y empieza a resolver la causa. Por eso «producir menos hace entregar más»: se produce menos de lo que no se necesita, y se entrega más de lo que el cliente pidió.
El refrigerador de la tiendita
En casi cualquier esquina de México hay una tiendita con un refrigerador de refrescos. El repartidor llega, abre la puerta, ve qué huecos dejaron los clientes desde la última visita y repone exactamente eso: tres de cola, dos de naranja, ninguno de toronja, porque nadie compró. No trae el camión entero ni pregunta el pronóstico del mes. El hueco en el anaquel es la señal.
Taiichi Ohno, el ingeniero que desarrolló el Sistema de Producción Toyota, contó que la idea le llegó de los supermercados estadounidenses: el cliente toma lo que necesita y el supermercado repone lo que fue tomado. La historia está en la página sobre quién fue Taiichi Ohno y en su libro sobre el sistema Toyota, publicado en Japón en 1978. El refrigerador de la tiendita es la versión que cualquiera ve todos los días sin ponerle nombre.
Cómo funciona un sistema pull en la planta
Pensemos en una planta ilustrativa de licuadoras en Querétaro, con dos procesos: inyección de carcasas y ensamble. Antes, inyección trabajaba con un programa semanal basado en el pronóstico y mandaba las carcasas a ensamble conforme salían. El resultado típico: 1.800 carcasas apiladas frente a ensamble, de los colores que no se estaban vendiendo, y faltante de los que sí.
Con producción jalada, el diseño cambia en cuatro puntos. Entre inyección y ensamble se crea un supermercado con lugar fijo para cada color y un máximo escrito: dos contenedores de 60 piezas por color. Ensamble retira del supermercado según los pedidos del día. Cada contenedor retirado libera una tarjeta, el kanban, que regresa a inyección. E inyección solo produce cuando tiene una tarjeta en el tablero; sin tarjeta, no produce, aunque la máquina esté libre.
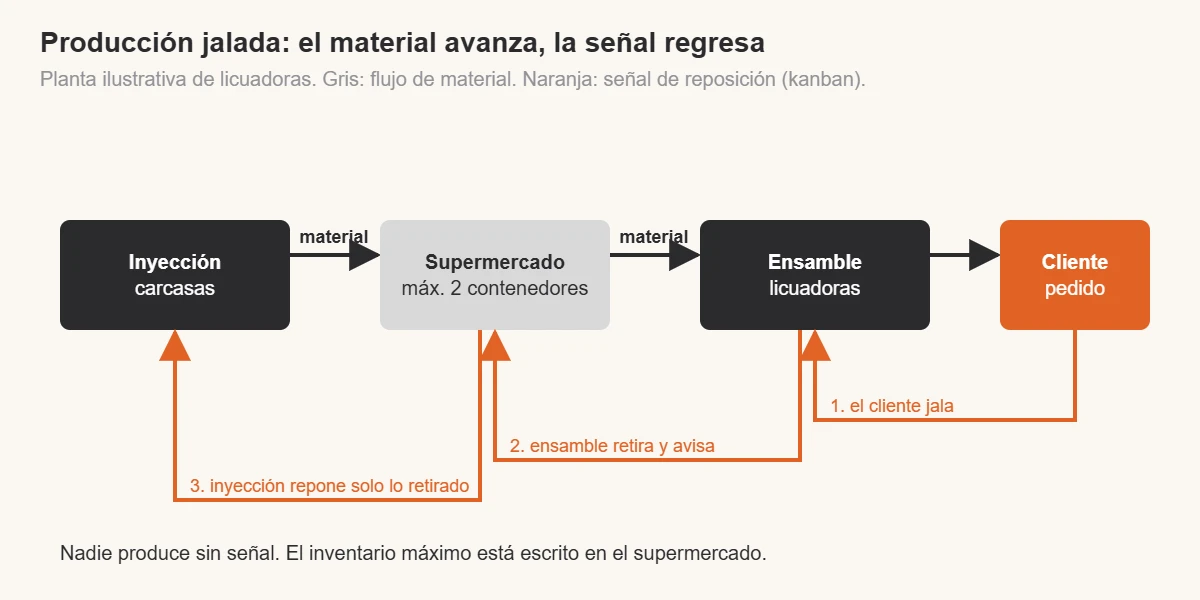
Con seis colores y dos contenedores de 60 por color, el inventario máximo entre los dos procesos baja de 1.800 a 720 carcasas, y nunca pasa de ahí. Si el ritmo de ensamble es de 360 licuadoras por turno, el inventario equivale a dos turnos en lugar de cinco. La salvedad: el máximo de contenedores se calcula a partir de la demanda, el tiempo de reposición y la variación de ambos; cuando el cambio de molde en inyección es lento, el sistema necesita más contenedores hasta que el cambio se acorte, como se explica en SMED, cambio rápido.
Producción jalada y flujo continuo: dónde está la diferencia
El concepto vecino con el que más se confunde el sistema pull es el flujo continuo. En el flujo continuo, una pieza pasa de un proceso al siguiente sin esperar, una a la vez, normalmente dentro de una celda; no hay inventario entre procesos porque no hay espacio para él. En la producción jalada sí hay inventario entre procesos, pero limitado y controlado por la señal.
La regla práctica que usan muchas plantas es esta: haz flujo continuo donde puedas, y jala donde no puedas. Cuando dos procesos tienen ritmos muy diferentes, como una inyectora que atiende tres líneas o un horno que trabaja por lotes, el flujo continuo no es posible, y el supermercado con kanban es la forma de conectarlos sin empujar.
Jalar es fácil de dibujar y difícil de sostener
El diagrama de un sistema pull cabe en una servilleta: cajas, flechas, tarjetas. Por eso tantas plantas lo instalan en un mes, y por eso tantas lo abandonan al tercero. Lo difícil no es la herramienta, sino lo que el sistema exige del proceso: cambios de modelo rápidos, demanda nivelada, disciplina para no producir sin tarjeta cuando la máquina está libre y supervisores de línea que lean el tablero como un instrumento de diagnóstico, no como un trámite.
Cuando el kanban se instala sin ese método, se convierte en ritual: las tarjetas circulan, el supermercado se llena de lo mismo de antes y nadie mide si el inventario y el tiempo de entrega realmente bajaron. Medir antes y después en gráficas de tiempo, estudiar por qué una tarjeta se atoró y probar cambios pequeños con el ciclo Plan-Do-Study-Act (PDSA) es lo que separa al sistema jalado del dibujo del sistema jalado. Para quien lee en portugués, el tema también está desarrollado en la página de producción jalada en portugués.
Contenido revisado por el Master Black Belt Marcelo Petenate, estadístico, graduado por la Unicamp, maestría por la USP y especialista en Lean Six Sigma y mejora continua.
Para aprender los fundamentos de Lean y del Modelo de mejora (Model for Improvement), empieza por el White Belt gratuito de la Escuela EDTI.
Preguntas frecuentes sobre la producción jalada
¿Qué diferencia hay entre producción jalada y producción empujada?
En la producción empujada, cada proceso fabrica según un programa o pronóstico y manda el material al siguiente, lo necesite o no. En la jalada, cada proceso fabrica solo lo que el siguiente consumió, a partir de una señal de reposición.
¿El sistema pull es lo mismo que kanban?
No exactamente. El sistema pull es la lógica de programación; el kanban es la herramienta más común para transmitir la señal de reposición. Puede haber sistemas jalados con otras señales, como un espacio vacío marcado en el piso.
¿Quién inventó la producción jalada?
El sistema fue desarrollado en Toyota, principalmente por Taiichi Ohno, entre las décadas de 1950 y 1970, inspirado en la forma en que los supermercados reponen lo que el cliente retira.
¿Qué se necesita para implementar un sistema pull?
Demanda relativamente nivelada, tiempos de cambio de modelo cortos, un supermercado con máximos definidos, una señal de reposición clara y la regla de no producir sin señal. Sin medición del inventario y del tiempo de entrega, no se sabe si el sistema funcionó.
¿La producción jalada sirve para quien no trabaja en calidad?
Sí. La lógica de reponer solo lo consumido sirve en almacenes, oficinas, hospitales y compras, no solo en la línea de producción. En la Escuela EDTI, el tema forma parte de la capacitación en Lean Six Sigma, desde el White Belt gratuito, para profesionales de cualquier área.