
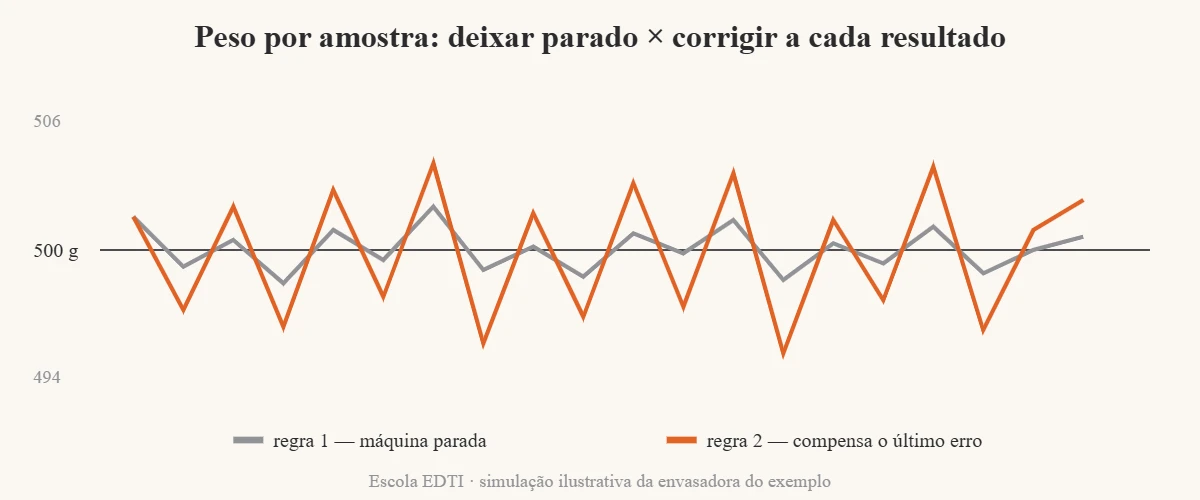
A máquina de envase de uma fábrica de molhos foi regulada para 500 g por pote. Na segunda-feira, a amostra das 8h deu média de 503 g. O operador baixou a dosagem em 3 g. Às 10h, a média veio 497 g; ele subiu 3 g. Às 14h, 504 g; baixou 4 g. No fim da semana, o relatório de qualidade mostrou que o desvio-padrão do peso tinha aumentado em relação à semana anterior, quando ninguém mexeu na máquina. O operador trabalhou mais e o processo ficou pior.
Ninguém agiu de má-fé. O operador fez o que parecia responsável: viu um desvio e corrigiu. O erro não estava no esforço. Estava em reagir a variação comum como se fosse sinal.
O que é tampering?
Tampering (em português, algo como “mexer sem necessidade”) é o nome que W. Edwards Deming deu ao ajuste de um processo estável em resposta a cada resultado individual. Quando o processo só tem variação de causa comum, cada ajuste soma a sua própria variação à que já existia, e o resultado final fica mais disperso, não menos. Deming o chamava de erro de supervisão e o demonstrava com o experimento do funil.
O experimento do funil de Deming
Um funil fica pendurado sobre uma mesa com um alvo marcado. Uma bolinha é solta pelo funil e cai perto do alvo, nunca exatamente nele. A pergunta é: o que fazer com o funil depois de cada queda? Deming testava quatro regras.
| Regra | O que se faz com o funil | O que acontece com a dispersão |
|---|---|---|
| 1 | Deixar parado sobre o alvo | A menor possível: é a variação natural do sistema |
| 2 | Mover a partir da posição atual o quanto a bolinha errou, no sentido oposto | A variância dobra (o desvio-padrão aumenta cerca de 41%) |
| 3 | Posicionar a partir do alvo, no ponto oposto ao da última queda | Oscila cada vez mais e diverge |
| 4 | Colocar sobre o ponto onde a última bolinha caiu | Deriva sem limite (passeio aleatório) |
A regra 2 é a do operador da máquina de molho: compensar o último erro. Parece a mais razoável e, num processo estável, ela dobra a variância. A regra 4 descreve o que acontece em treinamento passado de pessoa para pessoa, quando cada um aprende com quem aprendeu antes e o padrão vai se afastando do original.
Onde o tampering termina e a correção legítima começa
Tampering não é “nunca ajustar”. É ajustar sem sinal. A fronteira é traçada pelo gráfico de controle. Se o ponto está dentro dos limites e não há padrão (sequência de um lado da média, tendência), o processo está estável e o certo é deixar como está: a regra 1. Se aparece um sinal de causa especial, investiga-se a causa e age-se sobre ela. E se o processo estável não atende à especificação, a solução não é ajustar ponto a ponto, mas mudar o sistema: matéria-prima, método, equipamento, testado num ciclo PDSA.
A ferramenta para traçar a fronteira é a carta de controle, e a teoria por trás dela está em variação estatística. A outra demonstração de Deming, o experimento das contas vermelhas, mostra o mesmo erro aplicado a pessoas: premiar e punir operários por variação comum.
Tampering fora da fábrica
O erro aparece em qualquer lugar onde se reage ao último número. Um gestor de vendas que muda a tabela de comissão todo mês conforme o resultado do mês anterior. Uma diretoria que troca a meta de atendimento a cada relatório. Um hospital que reescreve o protocolo a cada evento adverso isolado, sem olhar a série. Em todos, a intenção é corrigir e o efeito é adicionar variação a um sistema que já tinha a sua.
Um caso curto, ilustrativo: uma rede de farmácias ajustava o estoque mínimo de cada loja toda segunda-feira pela venda da semana anterior. Em seis meses, as rupturas não caíram e o estoque total subiu 18%: cada semana boa aumentava o mínimo, cada semana ruim o reduzia, e a loja vivia correndo atrás da semana passada. Quando o mínimo passou a ser revisto por trimestre, com base na série inteira, as duas coisas melhoraram. Aprender a reconhecer esse padrão nos próprios indicadores é o que o curso gratuito White Belt da Escola EDTI começa a treinar, e o Green Belt aprofunda com o controle estatístico de processo.
Conteúdo revisado pelo Master Black Belt Marcelo Petenate, estatístico, formado pela Unicamp, mestre pela USP e especialista em Lean Six Sigma e melhoria contínua.
Nesta revisão, o foco foi a fronteira entre ajuste por sinal e ajuste por resultado individual.
Perguntas frequentes sobre tampering
O que significa tampering em qualidade?
É ajustar um processo estável em resposta a cada resultado, o que aumenta a variação em vez de reduzi-la.
Quais são as quatro regras do funil de Deming?
Regra 1: não mexer. Regra 2: compensar o último erro a partir da posição atual. Regra 3: compensar a partir do alvo. Regra 4: posicionar onde caiu a última bolinha. Só a regra 1 dá a menor dispersão num processo estável.
Por que a regra 2 do funil dobra a variância?
Porque cada ajuste carrega o erro aleatório da amostra anterior; somado ao erro aleatório da amostra atual, a variância passa a ser a soma das duas.
Como evitar o tampering?
Plotando o indicador numa carta de controle e só agindo quando houver sinal de causa especial; para melhorar um processo estável, mudar o sistema e testar a mudança.
Qual a diferença entre tampering e ação corretiva?
Ação corretiva age sobre uma causa identificada; tampering reage a um número sem causa identificada.