
Calibração de instrumentos é a comparação, sob condições especificadas, das indicações de um instrumento de medição com um padrão de referência rastreável, para determinar o erro do instrumento e a incerteza dessa determinação. A calibração não corrige o instrumento nem o aprova: ela informa quanto ele erra. Ajustar e decidir se ele serve são etapas seguintes.
Essa última frase surpreende quem trabalha com qualidade há anos. Por isso vale começar pelo que a calibração não é.
Calibração não é ajuste, não é verificação e não é aprovação
O Vocabulário Internacional de Metrologia (VIM, 3ª edição, 2012, com tradução luso-brasileira publicada pelo Inmetro) traz uma nota na própria definição: a calibração não deve ser confundida com o ajuste de um sistema de medição, às vezes chamado erradamente de “autocalibração”. Calibrar é medir o erro. Ajustar é mexer no instrumento para que ele indique o valor certo. Verificar é comparar o erro medido com uma tolerância e decidir se o instrumento atende ao uso.
Na prática, as três palavras viram uma só. O técnico manda o instrumento “para calibrar”, ele volta com um certificado e uma etiqueta com a data, e o certificado vai para a pasta. Ninguém pergunta o que está escrito nele.
Responda antes de continuar: numa concessionária (caso ilustrativo), o torquímetro de estalo usado para apertar parafusos de roda é ajustado em 110 N·m, o torque especificado pela montadora para aquele modelo. O certificado de calibração diz, nesse ponto: erro de −3,8 N·m (−3,5%) e incerteza expandida de ±1,1 N·m. A oficina aceita ferramentas com tolerância de ±4%. O torquímetro está aprovado? Responda sim ou não.
A maioria responde sim: 3,5% é menor que 4%. A resposta mais segura é outra, e a figura mais abaixo mostra por quê.
Como funciona a calibração de instrumentos, peça por peça
A definição fica mais clara olhando os elementos de uma calibração.
O padrão. Um instrumento de referência com erro e incerteza conhecidos, melhor que o instrumento calibrado. Para o torquímetro, um transdutor de torque.
A rastreabilidade. O padrão do laboratório foi calibrado contra outro padrão, que foi calibrado contra outro, numa cadeia que termina no padrão nacional mantido pelo Inmetro. No Brasil, laboratórios acreditados pela Cgcre/Inmetro segundo a ABNT NBR ISO/IEC 17025 formam a Rede Brasileira de Calibração (RBC).
Os pontos de calibração. Os valores em que o instrumento é testado. Para um torquímetro, normalmente vários pontos da faixa; para quem usa, importa o ponto de uso, aqui 110 N·m.
O erro. A diferença entre a indicação do instrumento e o valor de referência. Um erro de −3,8 N·m significa que, ajustado em 110, o torquímetro estala quando o torque real é de cerca de 106,2 N·m.
A incerteza. A faixa de dúvida sobre o próprio erro medido, que vem do padrão, do método, do ambiente e da repetição. Uma incerteza expandida de ±1,1 N·m quer dizer que o erro verdadeiro está, com alta probabilidade (em geral cerca de 95%), entre −4,9 e −2,7 N·m.
Juntando as peças, a calibração aparece como ela é: um laudo de quanto o instrumento erra e com que confiança se sabe disso.
Calibração, ajuste e verificação lado a lado
| Calibração | Ajuste | Verificação | |
|---|---|---|---|
| Pergunta | Quanto o instrumento erra? | Como fazer ele errar menos? | Ele serve para este uso? |
| Quem faz | Laboratório, com padrão rastreável | Laboratório ou fabricante | Quem usa o instrumento |
| Resultado | Erro e incerteza, no certificado | Instrumento alterado | Aprovado ou reprovado |
| Depende de | Padrão e método | Construção do instrumento | Tolerância definida pela empresa |
| Erro comum | Achar que já aprova | Ajustar sem nova calibração | Ignorar a incerteza |
Exemplo de calibração: o torquímetro da concessionária
Volte ao teste. O erro de −3,8 N·m está dentro de ±4,4 N·m (4% de 110). Mas o erro verdadeiro pode ser de até −4,9 N·m, se somarmos a incerteza. Como 3,8 + 1,1 = 4,9 é maior que 4,4, a oficina não consegue demonstrar que o torquímetro está dentro da tolerância. Muitas empresas usam essa regra de decisão, chamada de faixa de guarda: só aprovam quando o erro mais a incerteza cabem na tolerância.
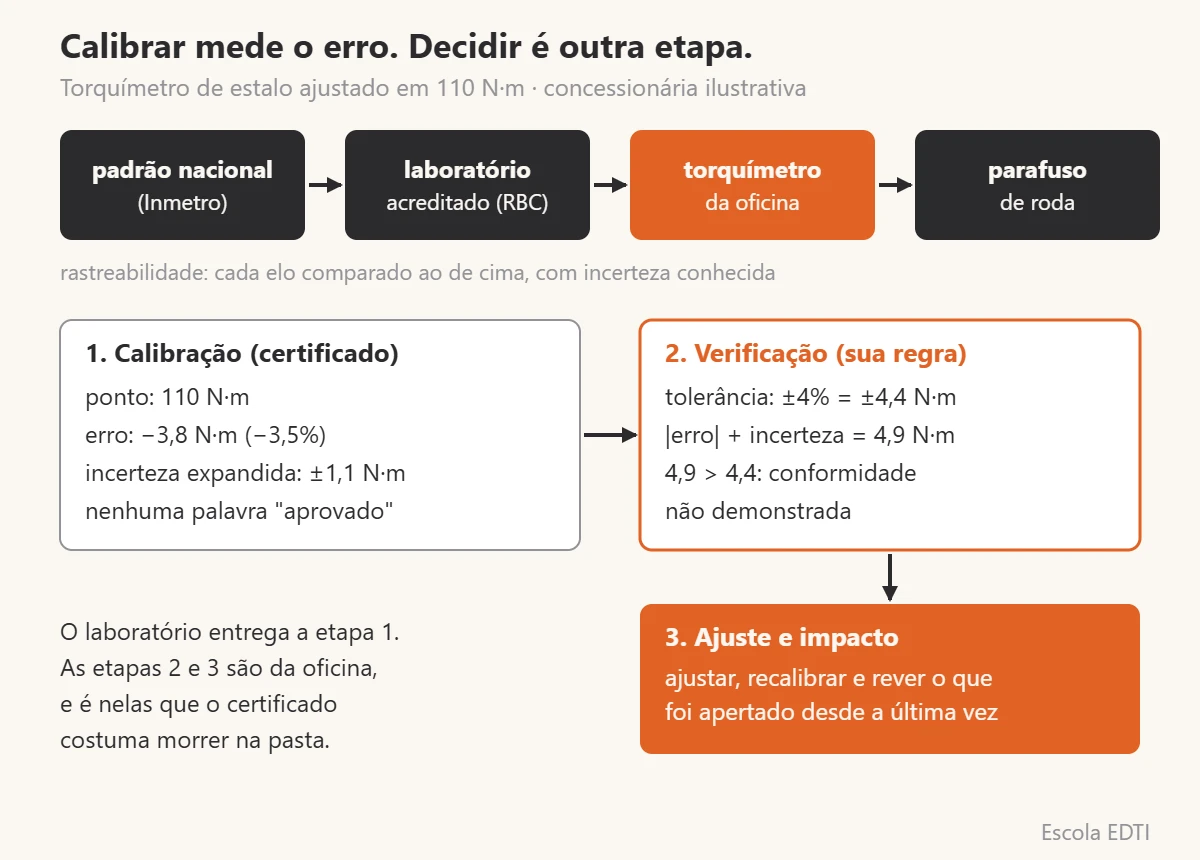
Na concessionária do exemplo, o gerente de pós-venda, Sérgio Antunes, só viu isso porque um técnico novo perguntou o que significava a coluna “incerteza”. O torquímetro foi ajustado e recalibrado. Ficou a pergunta mais difícil: e as rodas apertadas nos últimos doze meses, com uma ferramenta que podia estar aplicando até 4,5% a menos que o especificado? A equipe fez a análise de impacto pelo registro de ordens de serviço e decidiu como tratar os veículos de maior risco. “O certificado estava aqui o ano inteiro”, disse ele. “A gente só nunca leu.”
Esse é o mecanismo que separa calibração de controle de processo. A calibração produz um dado. O processo de medição precisa de alguém que leia o dado, compare com uma regra definida antes e aja. Sem isso, o certificado é documentação, não controle. A ISO 9001:2015, no item 7.1.5.2, pede justamente isso: instrumentos calibrados ou verificados em intervalos definidos e uma avaliação da validade de resultados anteriores quando um instrumento é encontrado fora do especificado.
Calibração de instrumentos e rastreabilidade metrológica
A fronteira com o tema vizinho é a seguinte. A rastreabilidade metrológica responde se o resultado de uma medição pode ser relacionado a uma referência por uma cadeia contínua de calibrações, cada uma com incerteza conhecida. É a propriedade que dá confiança ao certificado. A calibração é cada elo dessa cadeia. Quem lê o certificado precisa das duas ideias: a rastreabilidade diz que o erro foi bem medido; a calibração diz qual é o erro. Nenhuma das duas diz o que fazer com ele.
De quanto em quanto tempo calibrar
Não há um prazo único em lei para todos os instrumentos. O intervalo é definido pela empresa, com base no uso, no histórico de calibrações, na criticidade da medição e na recomendação do fabricante. Para torquímetros, a ISO 6789:2017 estabelece que a ferramenta deve se manter dentro da tolerância por pelo menos 5.000 ciclos de uso, e fabricantes como a Norbar sugerem 12 meses como período razoável para aplicações que não são críticas para a segurança, com intervalos menores quando são. Aperto de roda é crítico para a segurança.
O histórico ajuda a calibrar o próprio intervalo. Se os certificados de um instrumento mostram o erro crescendo a cada ano, a série de erros no tempo diz quando ele vai sair da tolerância antes que isso aconteça. É o mesmo raciocínio de ler dados no tempo que a formação Green Belt aplica a qualquer indicador de processo, e que a família de gestão da qualidade conecta à ISO 9001.
Calibrar é descobrir quanto o instrumento erra; a qualidade da medição depende do que se faz com essa informação. Uma empresa com todos os certificados em dia e nenhuma regra de decisão tem instrumentos calibrados e medições sem controle. O trabalho que falta é pequeno: definir a tolerância de cada uso, escrever a regra que soma a incerteza, ler cada certificado quando ele chega e registrar a decisão.
Conteúdo revisado pelo Master Black Belt Marcelo Petenate, estatístico, formado pela Unicamp, mestre pela USP e especialista em Lean Six Sigma e melhoria contínua. Nesta revisão, o foco foi a separação entre calibração, ajuste e verificação, e o papel da incerteza na decisão de aprovar um instrumento.
Ler um certificado de calibração é o primeiro contato de muita gente com a ideia de que toda medição tem erro e incerteza, e de que decidir com dados exige saber o tamanho dos dois. O curso White Belt da Escola EDTI, gratuito, começa por esse raciocínio e o leva a um projeto conduzido do início ao fim, com dados, decisões e resultado mensurável.
Perguntas frequentes sobre calibração de instrumentos
Qual a diferença entre calibração e aferição?
“Aferição” é um termo antigo, ainda usado no comércio e na oficina, geralmente no sentido de verificar se o instrumento está dentro da tolerância. O vocabulário atual usa calibração (medir o erro) e verificação (decidir se atende).
O que deve constar num certificado de calibração?
Identificação do instrumento, pontos calibrados, valores de referência, indicações, erros, incerteza expandida com o fator de abrangência, condições ambientais, padrões usados e sua rastreabilidade, método e data. Certificado sem incerteza não permite decisão.
Calibração precisa ser feita por laboratório RBC?
Não necessariamente, mas o laboratório acreditado pela Cgcre/Inmetro na RBC demonstra competência e rastreabilidade de forma reconhecida. Muitas normas e clientes exigem certificado RBC para medições críticas.
O que fazer quando o instrumento sai fora da tolerância?
Retirar de uso, ajustar ou substituir, recalibrar e avaliar o impacto nas medições feitas desde a última calibração conforme, como pede a ISO 9001:2015 no item 7.1.5.2.
Calibração garante que a medição está boa?
Não sozinha. Ela mostra o erro do instrumento. A medição também depende do operador, do método e da repetibilidade, que se avaliam numa análise do sistema de medição (MSA).
Como começar a usar a calibração de instrumentos na prática?
Liste os instrumentos que medem características críticas, defina a tolerância de cada uso, escreva a regra de decisão com a incerteza e leia o próximo certificado contra ela. Quem quer aprender o raciocínio de decisão com dados que está por trás disso pode começar pelo White Belt gratuito da Escola EDTI.